CNC-tarkkuuspultit ja -kiinnikkeet Tekniset tiedot
| Laitteistotyypit | Raskaat karat, niveltapit, asennuslohkot, hammaspyörän akselit, rakenneholkit |
|---|---|
| Ensisijaiset laitteet | Raskaat CNC-sorvit, 4-akseliset CNC-työstökeskukset, lieriömäiset hiomakoneet |
| Mitattoleranssi | Laakeripesät: ±0,005 mm; Yleiset halkaisijat: ±0,02 mm |
| Geometriset toleranssit | Koaksiaalisuus: 0,01 mm; Kohtisuoraus (laippa poraukseen): 0,02 mm |
| Yleiset materiaalit | 42CrMo, 40CrNiMo, 45# hiiliteräs, 20CrMnTi, taottu teräs |
| Lämpökäsittely | Karkaisu ja karkaisu (HRC 28-32), induktiokarkaisu (HRC 50-55 kuluvilla pinnoilla) |
| Pinnan karheus (Ra) | Maalaakeripinnat: Ra 0,4 - Ra 0,8; Jyrsityt/sorvatut pinnat: Ra 1.6 - Ra 3.2 |
| Työstöominaisuudet | Syvät kiilaurat, raskaat tukikierteet, ristiin poratut rasvaportit, suuret vastaporat |
| Pintakäsittelyt ja puhdistus | Musta oksidi, fosfatointi, sinkkipinnoitus, teollinen painepesu |
| Tarkastuslaitteet | Japanilainen/saksalainen CMM, ultraäänivirheilmaisimet, kovuusmittarit, kierremittarit |
Tarkat CNC-tarkkuuspultit ja -kiinnikkeet äärimmäiseen kuormitukseen
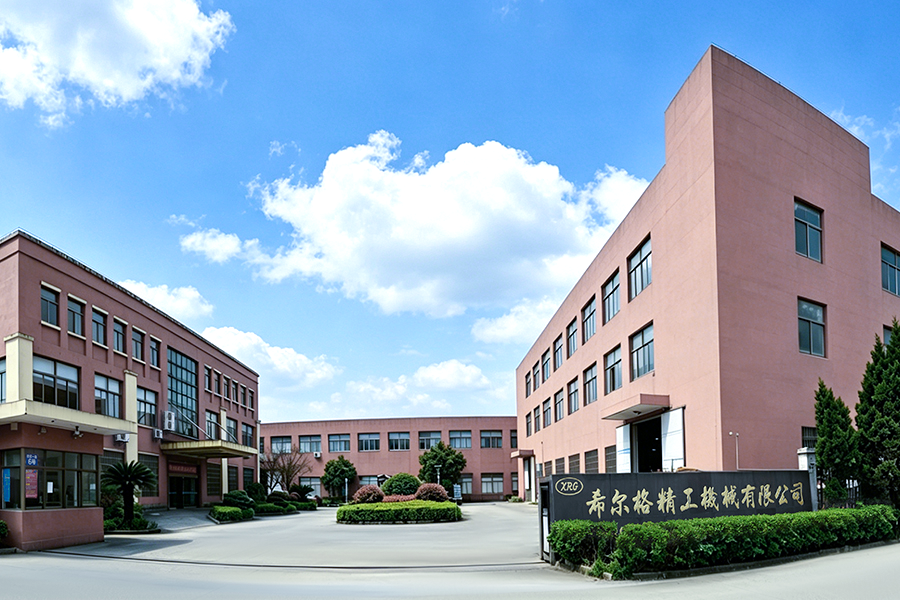
Xierge Precision Machinery Co., Ltd.:ssä hyödynnämme yli 30 vuoden käyttökokemusta vuodesta 1990 korkealaatuisten tuotteiden valmistuksessa. CNC-tarkkuuspultit ja -kiinnikkeet maailmanlaajuisille auto-, teollisuuskone- ja rakennustarvikesektorille. Raskaat laitteistokomponentit – kuten rakenteelliset karat, suuren kuormituksen vaihteiston akselit, raskaat asennuslohkot ja kääntötapit – ovat laitteiden peruselementtejä, jotka altistuvat valtavalle mekaaniselle rasitukselle, suurelle vääntömomentille ja jatkuville iskukuormituksille. Nämä vaativat sovellukset vaativat komponenteilta äärimmäistä vetolujuutta, tiukkaa rakenteellista eheyttä ja virheetöntä geometrista yhteensopivuutta. Jopa mikroskooppinen materiaalivika tai mittapoikkeama voi johtaa katastrofaaliseen kohdistusvirheeseen, kiihtyneeseen kulumiseen tai äkilliseen rakenteelliseen vikaan jatkuvassa raskaassa käytössä.
Virheellisten tulosten saavuttamiseksi huippuluokan laitteistomme on varustettu Japanista tuoduilla Star CNC Swiss -tyyppisillä sorveilla, raskailla kotimaisilla CNC-sorveilla, moniakselisilla työstökeskuksilla ja tarkkuussylinterihiomakoneilla. Tämän erikoislaitteiston avulla voimme työstää halkaisijaltaan suuria tankoja ja takeita erittäin jäykissä yksittäisissä kokoonpanoissa. Voimme sorvata monimutkaisia porrastettuja geometrioita, jyrsiä syviä kiilauria ja koneistaa raskaita tukikierteitä aiheuttamatta jännitystä tai taipumista. Kestävät työstökoneemme absorboivat suuret leikkausvoimat, joita tarvitaan suurten määrien erikoislujan seosteräksen poistamiseen, mikä varmistaa, että tiukat mitta- ja geometriset toleranssit säilyvät.
Noudattaen perusperiaatteemme "Rehellisyys, laatu ennen kaikkea" käytämme tiukasti korkealaatuisia raaka-aineita, kuten 42CrMo-, 40CrNiMo- ja 45#-hiiliterästä, varmistaaksemme maksimaalisen rakenteellisen eheyden. Tuotteen luotettavan suorituskyvyn takaamiseksi käytämme tiukkoja laaduntarkastusprotokollia käyttämällä täydellistä testausinstrumenttisarjaa, joka on tuotu suoraan Japanista ja Saksasta ja varmistaa kovuuden, vetolujuuden ja kierteiden tarkkuuden. Jatkamme innovointia ylläpitääksemme tervettä liiketoiminnan kehitystä ja toivotamme lämpimästi tervetulleeksi kotimaiset ja ulkomaiset asiakkaat vierailemaan tehtaallamme ja tutkimaan mukautettuja OEM/ODM-yhteistyömahdollisuuksia.
Xiergen CNC-tarkkuuspulttien ja kiinnittimien tärkeimmät edut
- Korkean jäykkyyden koneistuskyky: Raskaat CNC-sorvit ja moniakseliset työstökeskuksemme on suunniteltu käsittelemään halkaisijaltaan suuria, suurimassaisia komponentteja ja säilyttämään tiukat toleranssit jopa raskaassa leikkauskuormituksessa ilman tärinää tai taipumaa.
- Ylivoimainen veto- ja iskulujuus: Valitsemme tiukasti korkealuokkaiset taotut metalliseokset, kuten 42CrMo ja 40CrNiMo, käyttämällä tarkkaa karkaisua ja karkaisua, jotta saadaan aikaan sitkeä, murtumaton ydin, joka pystyy vaimentamaan äkillisiä mekaanisia iskuja.
- Kulumisen kannalta optimoitu pinnan karkaisu: Kriittisissä kosketuskohdissa, kuten laakeritapeissa ja tappirei'issä, käytämme paikallista induktiokarkaisua (HRC 50-55), mikä pidentää merkittävästi käyttöikää jatkuvassa hankaavassa kuormituksessa.
- Syvä kiilaura ja kierteiden koneistus: Moniakselisilla työstökeskuksillamme voidaan jyrsiä syviä, leveitä kiilauraja ja yksipisteisiä raskaita tukikierteitä tai ACME-kierteitä absoluuttisella samankeskisyydellä, mikä varmistaa vääntömomentin turvallisen siirron.
- Terminen muodonmuutoksen hallinta: Raskaat osat ovat alttiita sisäiselle rasitukselle lämpökäsittelyn aikana. Hallitsemme huolellisesti jäähdytysnopeuksia ja hyödynnämme tarkkuushiontajälkikäsittelyä stressin lievittämiseksi ja tarkan geometrisen tasaisuuden palauttamiseksi.
- Kehittynyt rikkomaton testaus: Raskaiden koneiden kenttävikojen estämiseksi hyödynnämme maahantuotuja japanilaisia ja saksalaisia ultraäänivikailmaisimia ja magneettisia hiukkastarkastuksia varmistaaksemme, että sisäisiä halkeamia tai huokoisuutta ei ole.
- 3 vuosikymmenen raskaan teollisuuden OEM/ODM-asiantuntemus: Vuodesta 1990 lähtien olemme jatkuvasti innovoineet ja tarjonneet DFM-optimoinnin (Design for Manufacturing) laajamittaisille rakenteellisille laitteistoille, skaalataen saumattomasti prototyypeistä massatuotantoon.
Maksutavat ja globaalit logistiikkaratkaisut
Turvalliset kansainväliset maksuehdot:
Sujuvan kansainvälisen B2B-kaupan helpottamiseksi tarjoamme joustavia ja turvallisia maksuvaihtoehtoja. CNC-tarkkuuspulttien ja -kiinnikkeiden massatuotantotilauksissa hyväksymme standardin T/T (telegraphic Transfer) -talletuksen 30 % ennakkomaksulla ja 70 % saldolla ennen toimitusta. Laajamittaisten teollisuus- tai rakennuslaitteiden toimitussopimuksissa pystymme täysin käsittelemään peruuttamattomat remburssit (L/C) heti. PayPal ja Western Union ovat myös käytettävissä alkuvaiheessa prototyyppien, näytetilausten tai räätälöityjen työkalujen maksuja varten prosessin nopeuttamiseksi.
Globaali logistiikka ja suojapakkaus:
Tarjoamme kattavia päästä päähän -toimitusratkaisuja FOB-, CIF- ja DAP Incotermsin alaisina. Raskaiden laitteistojen massiivisen painon ja volyymin vuoksi hyödynnämme ensisijaisesti kilpailukykyisiä merirahti- (FCL) ja lentorahdin charterreittejä luotettavan maailmanlaajuisen raskaan kuormatraktoriverkostomme kautta. Koska nämä komponentit ovat massiivisia, arvokkaita tarkkuusosia, jotka ovat erittäin herkkiä iskuvaurioille, pinnan hapettumiselle ja kierteiden muodonmuutoksille pitkien ulkomaankuljetusten aikana, käytämme erikoistuneita teollisuuspakkauksia: kaikki avoimet koneistetut pinnat ja kierteet on päällystetty voimakkaasti teollisuuslaatuisella ruosteenestorasvalla ja kääritty VCI (Volatile Corrosion Inhibitor) -paperiin. Komponentit pultataan tai nauhoitetaan tukevasti mittatilaustyönä valmistettuihin raskaisiin puisiin kuormalavoihin tai laatikoihin vientilaatuisiin lämpökäsiteltyihin puukoteloihin käyttämällä paksua puista hylsyä estämään siirtyminen tai kosketusvauriot kansainvälisen kuljetuksen aikana.
FAQ
Suurimassaisten komponenttien työstäminen vaatii koneen äärimmäistä jäykkyyttä. Käytämme raskaita kotimaisia CNC-sorveja, joissa on karkaistu laatikkomainen ohjausjärjestelmä, joka vaimentaa massiivisia leikkausvoimia. Käytämme rouhinta-, jännityksenpoisto- ja viimeistelytyöstöprotokollaa. Rouhinta poistaa bulkkimateriaalin, minkä jälkeen osalle suoritetaan lämpöjännityksen lieventäminen metallin sisäisen rakenteen rentouttamiseksi ennen lopullista tarkkuusviimeistelyä, mikä varmistaa pitkän aikavälin mittapysyvyyden.
Taotun teräksen sisäiset viat voivat johtaa äkilliseen katastrofaaliseen vikaan raskaan kuormituksen aikana. Noudattaen "Quality Foremost" -periaatetta, suoritamme ultraäänivirheiden havaitsemisen (UT) ja magneettisten hiukkasten tarkastuksen (MT) maahantuoduilla japanilaisilla ja saksalaisilla laitteilla. Tämän avulla voimme havaita pinnan alla olevat ontelot, halkeamat tai sulkeumat tuhoamatta ennen koneistusta ja sen jälkeen, mikä takaa 100 %:n rakenteellisen eheyden.
Pitkän akselin syvän kiilaurajyrsintä aiheuttaa vakiotyökalujen harhailua. Käytämme 4-akselisia CNC-työstökeskuksia, joissa on laajennetut kovametalliterät ja optimoidut työkaluradat. Käytämme useita kiipeilyjyrsintää erikoistuneilla korkeakierteisillä leikkurilla ja jäähdytysnesteen huuhtelulla lastujen nopeaan poistamiseen säilyttäen kiilauran absoluuttisen suoruuden ja kohtisuoran akselin akseliin nähden.
Kyllä. Raskaiden koneiden akseleissa massiivisten osien läpikarkaisu on epäkäytännöllistä ja tekee kappaleesta liian hauras. Käytämme tarkkuusinduktiokarkaisulaitteita lämmittämään vain kriittiset kulutuspinnat, kuten laakerien istukat ja tappien kosketuspisteet, HRC 50-55:een. Ydin pysyy sitkeänä ja sitkeänä (HRC 28-32), mikä tarjoaa täydellisen yhdistelmän kulutuskestävyyttä ja iskunvaimennusta.
Suuret litteät laipat ja asennuskappaleet vääntyvät luonnollisesti lämpökäsittelyn aikana. Jätämme tarkan hiontavaran kriittisille yhteenliittyville pinnoille. Jälkikarkaisussa käytämme suurikapasiteettisia CNC-pintahiomakoneita ja pystysuuntaisia työstökeskuksia, joilla järjestelmällisesti koneistetaan epämuodostunut kerros, mikä palauttaa tarkan tasaisuuden, kohtisuoraisuuden ja poraustoleranssit, jotka vaaditaan tarkkaan koneen kokoonpanoon.
Rakennus- tai maatalouskoneissa, jotka ovat alttiina kosteudelle, mudalle ja suolalle, suosittelemme kuumasinkitystä massiivisille rakenneosille tai fosfatoinnin yhdistelmää, jota seuraa paksu polyuretaani- tai jauhemaalaus tarkkuusliikkuvia osia varten. Käytämme sisäisiä nestekanavia varten mustaa oksidia ruosteen estämiseksi muuttamatta reiän mittatoleransseja.