CNC-optisten ja instrumenttien osien tekniset tiedot
| Osatyypit | Venttiiliohjaimet, männän tapit, polttoaineen ruiskutusholkit, jakovaihteiden akselit, hanat |
|---|---|
| Ensisijaiset laitteet | Star CNC Sveitsin tyyppiset sorvit, 4-akseliset CNC-työstökeskukset, lieriömäiset hiomakoneet |
| Mitattoleranssi | Kriittiset halkaisijat: ±0,005 mm; Sisäreiät (H7): ±0,005 mm |
| Geometriset toleranssit | Keskeisyys: 0,005 mm; Suoruus: 0,002mm/100mm; Sylinterimäisyys: 0,003 mm |
| Yleiset materiaalit | GCr15 (AISI 52100), 42CrMo, SUJ2, 40Cr, pallografiittivalurauta |
| Lämpökäsittely | Karkaisu ja karkaisu, induktiokarkaisu (HRC 58-62 toiminnallisilla pinnoilla) |
| Pinnan karheus (Ra) | Hiotut/hiotut poraukset ja lehtiöt: Ra 0,2 - Ra 0,4; Kääntynyt: Ra 0,8 |
| Työstöominaisuudet | Mikrovoitelureiät, monimutkaiset kartiot, napsautusrenkaan urat, sisäiset kierteet |
| Pintakäsittelyt ja puhdistus | Nitraus, musta oksidi, fosfatointi, ultraäänipuhdistus |
| Tarkastuslaitteet | Japanilainen/saksalainen CMM, pyöreysmittarit, kovuusmittarit, ilmamittarit |
Tarkat CNC-optiset ja instrumenttiosat äärimmäisiin lämpö- ja mekaanisiin vaatimuksiin
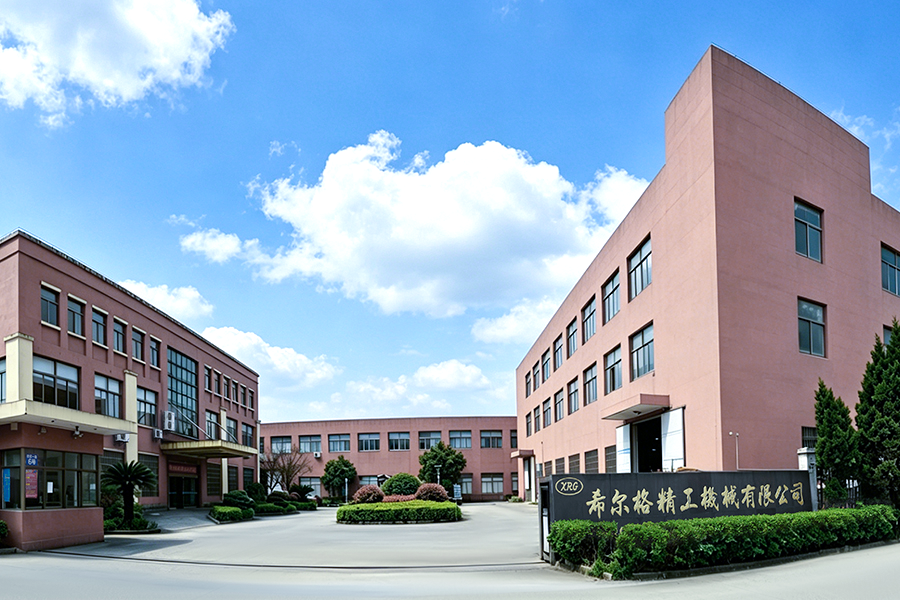
Xierge Precision Machinery Co., Ltd.:ssä hyödynnämme yli 30 vuoden käyttökokemusta vuodesta 1990 korkealaatuisten tuotteiden valmistuksessa. CNC-optiset ja instrumenttien osat maailmanlaajuisille auto- ja teollisuuskonesektoreille. Moottorin osat, kuten venttiiliohjaimet, männän tapit, polttoaineen ruiskutussuuttimet ja ajoitusvaihteiston akselit, ovat alttiina äärimmäiselle lämpörasitukselle, räjähdysherkälle palamispaineelle ja korkeataajuiselle sykliselle väsymiselle. Nämä vaativat sovellukset vaativat komponenteilta äärimmäistä vetolujuutta, virheetöntä samankeskisyyttä ja erinomaista pintakäsittelyä. Suurinopeuksisissa pyörivässä tai jatkuvassa palamisympäristössä jopa mikroskooppinen poikkeama sylinterimäisyydestä, pieni pintavika tai väärä materiaalitiheys voi johtaa öljyvuotoon, kiihtyneeseen kulumiseen, katastrofaaliseen moottorihäiriöön ja lisääntyneisiin päästöihin.
Virheellisten tulosten saavuttamiseksi huippuluokan laitteistomme on varustettu Japanista tuoduilla Star CNC Swiss -tyyppisillä sorveilla, edistyneillä moniakselisilla CNC-työstökeskuksilla ja erittäin tarkoilla sisä- ja ulkopuolisilla sylinterimäisillä hiomakoneilla. Sveitsiläisten sorvejemme erikoistunut ohjausholkkitekniikka tarjoaa jatkuvan, jäykän tuen eliminoiden täysin taipuman koneistettaessa pitkiä, ohuita geometrioita, kuten venttiilivarsia tai työntötankoja. Tämän erikoislaitteiston avulla voimme kääntää monimutkaisia porrastettuja profiileja, porata tarkkoja mikrovoitelureikiä ja koneistaa monimutkaisia kierrepäitä yhdellä jatkuvalla asennuksella, mikä varmistaa absoluuttisen koaksiaalisuuden laakeritappien ja toiminnallisten halkaisijoiden välillä.
Noudattaen perusperiaatteemme "Rehellisyys, laatu ennen kaikkea" otamme tiukasti käyttöön korkealaatuisia raaka-aineita, kuten GCr15-laakeriteräksen, 42CrMo:n ja SUJ2:n, varmistaaksemme maksimaalisen rakenteellisen eheyden ja kulutuskestävyyden. Tuotteen luotettavan suorituskyvyn takaamiseksi käytämme tiukkoja laaduntarkastusprotokollia käyttäen täydellistä testausinstrumenttisarjaa, joka on tuotu suoraan Japanista ja Saksasta ja varmistaa kovuuden, mittatarkkuuden ja geometriset toleranssit. Jatkamme innovointia ylläpitääksemme tervettä liiketoiminnan kehitystä ja toivotamme lämpimästi tervetulleeksi kotimaiset ja ulkomaiset asiakkaat vierailemaan tehtaallamme ja tutkimaan mukautettuja OEM/ODM-yhteistyömahdollisuuksia.
Xiergen CNC-optisten ja instrumenttien tärkeimmät edut
- Äärimmäinen väsymys ja lämmönkestävyys: Valitsemme tiukasti GCr15- ja 42CrMo-seosteräkset ja käytämme toiminnallisiin pintoihin tarkkaa induktiokarkaisua saavuttaaksemme HRC 58-62:n, mikä tarjoaa erinomaisen kulutuksenkestävyyden räjähtäviä palamispaineita vastaan.
- Nollapoikkeama hoikka koneistus: Japanilaisissa Star CNC Swiss -tyyppisissä sorveissamme käytetään jatkuvaa ohjausholkkitukea, mikä mahdollistaa pitkien, hoikkien komponenttien, kuten venttiiliohjaimien, työstämisen ilman taivutusta, mikä varmistaa erinomaisen suoruuden.
- Yhden asennuksen koaksiaalisuuden ohjaus: Sorvaamalla monimutkaisia profiileja, poraamalla mikroreikiä ja työstämällä uria erittäin jäykillä, yksittäisillä jatkuvilla asetuksilla eliminoimme toissijaiset kiinnitysvirheet ja säilytämme tiukan koaksiaalisuuden tasaisen korkean kierrosluvun toiminnan takaamiseksi.
- Edistynyt tarkkuushionta ja hionta: Erittäin tarkoilla sisä- ja ulkopuolisilla lieriömäisillä hiomakoneilla saamme aikaan peilimäiset pinnat (Ra 0,2) laakeritapeissa ja sisärei'issä, mikä vähentää merkittävästi kitkaa ja estää öljyvuotoja.
- Purseton mikroreiän poraus: Estäksemme sisäiset roskat naarmuuntumasta sylinterin seiniin tai tukkimasta polttoaineen ruiskutussuuttimia, käytämme erikoistunutta aseporausta ja lämpöenergiajäysteenpoistoa (TEM), jota seuraa tiukka ultraäänipuhdistus.
- Terminen muodonmuutoksen korjaus: Karkaistujen moottorin osien lämpökäsittely on huolellinen ja hyödynnetään tarkkaa jälkihiontaa korjataksemme mahdolliset mikrovääristymät, mikä palauttaa tarkat sylinterimäisyyden ja suoruuden toleranssit.
- 3 vuosikymmenen autoteollisuuden OEM/ODM-asiantuntemus: Vuodesta 1990 lähtien olemme jatkuvasti innovoineet ja tarjonneet DFM (Design for Manufacturing) -optimoinnin ja täydellisen PPAP-dokumentaation räätälöityjä moottorikomponentteja varten.
Maksutavat ja globaalit logistiikkaratkaisut
Turvalliset kansainväliset maksuehdot:
Sujuvan kansainvälisen B2B-kaupan helpottamiseksi tarjoamme joustavia ja turvallisia maksuvaihtoehtoja. CNC-optisten ja instrumenttien osien massatuotantotilauksissa hyväksymme standardin T/T:n (Telegraphic Transfer), jossa on 30 % ennakkotalletus ja 70 % saldo ennen toimitusta. Laajamittaisten autoteollisuuden Tier-1 -toimitussopimusten osalta pystymme täysin käsittelemään peruuttamattomia rembursseja (L/C) näkyvissä. PayPal ja Western Union ovat myös käytettävissä alkuvaiheessa prototyyppien, näytetilausten tai räätälöityjen työkalujen maksuja varten prosessin nopeuttamiseksi.
Globaali logistiikka ja suojapakkaus:
Tarjoamme kattavia päästä päähän -toimitusratkaisuja FOB-, CIF- ja DAP Incotermsin alaisina. Kiireellisissä prototyypeissä tai pienissä erissä käytämme nopeita kansainvälisiä kuriireita, kuten DHL, FedEx ja UPS. Irtotavaratuotantoon tarjoamme erittäin kilpailukykyiset merirahti (LCL/FCL) ja lentorahtihinnat luotettavan maailmanlaajuisen huolitsijaverkostomme kautta. Koska moottorin tarkkuusosat ovat usein pitkiä, ohuita tai ohutseinäisiä osia, joissa on herkät maapinnat ja mikroreiät, jotka ovat erittäin alttiita taipumiselle, pistemäisyydelle ja hapettumiselle, käytämme erikoispakkauksia: jokainen osa on yksitellen päällystetty raskaalla ruosteenestoöljyllä ja kääritty VCI (Volatile Corrosion Inhibitor) -paperiin. Pistekosketuksen ja muodonmuutosten estämiseksi osat ripustetaan mukautettuihin jäykiin pahviputkiin tai lähekkäin sijaitseviin monikerroksisiin EPE-vaahtoaukoihin, jotka on pakattu tukeviin vientipakkauksiin tai lämpökäsiteltyihin puukoteloihin, jotta muodonmuutos ei synny kansainvälisen kuljetuksen aikana.
FAQ
Ohut osat taipuvat luonnollisesti leikkauspaineen alaisena. Käytämme japanilaisia Star CNC Swiss -tyyppisiä sorveja, jotka on varustettu säädettävillä kovametalliohjainholkeilla, jotka tukevat jatkuvaa, tiiviisti tankoa vain millimetrien päässä leikkaustyökalusta. Käytämme myös optimoituja nokkimissyklejä ja teräviä kovametallityökaluja minimaalisilla säteittäisvoimilla varmistaen, että komponentit pysyvät täysin suorina.
Induktiokarkaisussa olevat paikalliset tapit hoikissa akseleissa voivat aiheuttaa lievää lämpövääntymistä. Otamme tämän huomioon jättämällä erityisen hiontavaran (tyypillisesti 0,2-0,3 mm) kriittisille halkaisijoille ennen lämpökäsittelyä. Jälkikarkaisussa käytämme tarkkoja CNC-sylinterihiomakoneita poistamaan järjestelmällisesti epämuodostunutta kerrosta ja palauttamaan tarkat halkaisijan, sylinterimäisyyden ja suoruustoleranssit, jotka vaaditaan moottorin tasaiseen toimintaan.
Sisäiset purseet voivat rikkoutua ja tuhota moottorin laakereita tai tukkia öljykäyrät. Käytämme erikoistuneita pistooliporeja ja kovametallimikroporeja optimoiduilla nokkimisjaksoilla suoraan Sveitsin sorveilla. Tämän jälkeen tulevat tarkat takaviisteet. Täydellisen varmuuden vuoksi käytämme lämpöenergiajäysteenpoistoa (TEM) jäljellä olevien mikropurseiden höyrystämiseen, minkä jälkeen suoritamme tiukan ultraäänipuhdistuksen.
Vakiokäsityökalut eivät pysty arvioimaan tarkasti näitä geometrisia toleransseja. Käytämme maahantuotuja japanilaisia ja saksalaisia koordinaattimittauskoneita (CMM) ja tarkkuuspyöreysmittareita. Komponenttia tuetaan V-lohkoissa tai tarkkuuskeskuksissa, ja kone jäljittää useita pisteitä pituuden ja kehän varrella suoruuden, sylinterimäisyyden ja koaksiaalisuuden kartoittamiseksi.
Äärimmäisille vaihteleville kuormituksille ja räjähdysherkille palamispaineille altistuville männäntapeille suosittelemme GCr15 (AISI 52100) tai SUJ2 laakeriterästä. Tarkkuustyöstön jälkeen käytämme läpikarkaisua ja karkaisua HRC 58-62:n saavuttamiseksi. Tämä tarjoaa erittäin kestävän, ryppyjä estävän pintakerroksen, joka pystyy kestämään korkeakitkaisia ja korkean lämpötilan moottoriympäristöjä.
Kyllä. Yli 30 vuoden kokemuksella autoteollisuuden toimittamisesta noudatamme täysin PPAP (Production Part Approval Process) ja APQP (Advanced Product Quality Planning) vaatimuksia. Tarjoamme täydellisen dokumentaation, mukaan lukien mittakaavat, materiaalitehdastodistukset, lämpökäsittelylokit, kykytutkimukset (Cpk/Ppk) ja mittausjärjestelmäanalyysit (MSA) varmistaaksemme saumattoman integroinnin autoteollisuuden toimitusketjuun.