


Kuinka valitset tarkkuus-CNC-työstöosat toleranssien, materiaalien ja toimittajan ominaisuuksien perusteella?
A tarkkuus CNC-työstö osa ansaitsee nimensä tuotantokerroksessa, ei esitteessä. Testi on helppo todeta ja vaikea läpäistä: säilyttääkö osa määritetyn mittansa – usein ±0,01 mm:n sisällä ja muutaman mikronin sisällä hionnan jälkeen – kappaleessa 5000 yhtä luotettavasti kuin ensimmäisessä artikkelissa? Jos hankit akseleita, holkkeja, venttiilikomponentteja tai nesteliittimiä autojen kokoonpanoihin, nestejäähdytyssilmukoihin, sähkötyökaluihin tai optisiin instrumentteihin, tämä yksittäinen kysymys erottaa luotettavan toimittajan kalliista ongelmasta.
Lyhyt versio kaikesta alla: ostoprosessialue, mittauskyky ja erän tasaisuus – kappalehinta on toissijainen. Seuraavassa kerrotaan, mitä tarkkuus tarkoittaa koneistuksen kannalta, mitkä osaperheet sitä vaativat, miten messinki, alumiini ja ruostumaton teräs muokkaavat tulosta ja mitä tulee tarkistaa ennen ostotilauksen vapauttamista.
Mikä erottaa tarkkuusosan tavallisesta sorvatusta osasta
Insinöörit piirtävät hyödyllisen rajan tarkkuuden ja tarkkuuden välille. Tarkkuus kuvaa, kuinka lähelle yksittäinen osa osuu kohdeulottuvuutta; tarkkuus kuvaa kuinka toistettava prosessi on erässä. Mikä tahansa huolellinen työpaja voi tehdä yhden tarkan osan. Hallittu, hyvin pidetty prosessi mahdollistaa tarkat osat volyymin suhteen, ja kun vertailet tarjouksia, toistettavuus on se, mitä todella ostat.
Tarkkuus-CNC-työstöosat valmistetaan vähentävillä prosesseilla: CNC-sorvaus, jyrsintä ja hionta poistavat materiaalia tangosta tai aihiosta, kunnes geometria, mitat ja pinnan viimeistely vastaavat piirustusta. Sorvaus kattaa pyöreän geometrian, jyrsintä lisää litteitä, uria ja poikkipiirteitä, ja hionta antaa lopullisen mikronitason koon ja viimeistelyn, johon leikkuutyökalut eivät pysty yltämään luotettavasti yksin.
Toleranssi on käytännöllinen raja tavallisen ja tarkkuustyön välillä. Yleiskäyttöinen CNC-sorvaus kestää tyypillisesti ±0,05 mm ilman vaikeuksia. Tarkkuussorvaus työntää ±0,01 mm:iin, ja sylinterimäinen tai keskitön hionta siirtyy 0,002–0,005 mm:n alueelle laakerien istukan, puolan halkaisijan ja mittalaatuisten pintojen osalta. Pinnan viimeistely noudattaa samaa logiikkaa: nesteliittimen tiivistepinta tai optisen kokoonpanon välilevy vaatii Ra-arvoja, jotka ovat paljon tasaisempia kuin tavallinen kiinnike koskaan tarvitsee. Mitä tiukempi nauha, sitä tärkeämpää on prosessiketju ja sen takana oleva tarkastusjärjestelmä.
Yhteiset perheet ja niiden takana olevat prosessiketjut
Monet tarkkuusosat kuuluvat kouralliseen toistuviin perheisiin, ja kun tiedät, missä osasi sijaitsevat, on paljon helpompi arvioida, vastaako toimittajan laiteluettelo piirustustasi.
| Osa perhettä | Tyypillinen prosessiketju | Mitta, joka päättää hyväksyä tai epäonnistua | Edustavia sovelluksia |
|---|---|---|---|
| Akselit: moottori, veto, ura, planeettavaihteisto | CNC-sorvaus plus lieriömäinen hionta | Pyöreys ja tapin halkaisija | Moottorit, vaihteistot, sähkötyökalujen käyttölaitteet |
| Hihat ja holkit: iskunvaimennin, solenoidiventtiili | Sorvaus plus porauksen hionta | Poran halkaisija ja samankeskisyys | Jousitusjärjestelmät, solenoidiventtiilit |
| Venttiilin puolat ja varret | Sorvaus plus hionta | Halkaisija sopii hihan reiän sisään | Nesteen ohjaus ja pneumaattiset moduulit |
| Nesteliittimet ja suuttimet | Sorvaus ja jyrsintä | Kierteen tarkkuus ja tiivistyspinnan viimeistely | Nestejäähdytyssilmukat, instrumentointilinjat |
| Nastat, kiinnikkeet ja välilevyt | Sorvaus, keskitön hionta | Pituuden ja halkaisijan konsistenssi | Paikannus, kokoonpano, optinen kohdistus |
Yksi perhe ansaitsee erityistä huomiota: pitkät, hoikat, halkaisijaltaan pienet osat. Perinteinen sorvi päästää ohuen massan taipumaan pois työkalusta, joten nämä komponentit valmistetaan sveitsiläisillä CNC-sorveilla, joissa tanko ohjataan holkin läpi välittömästi leikkausalueen edessä. Jos piirustuksessasi on pitkiä akseleita, tappeja tai mikrosorvattuja osia vaativilla pituus-halkaisijasuhteilla, sveitsiläinen CNC-sorvaus on yleensä käytännöllinen tapa pitää spesifikaatio tilavuuden tasolla.
Materiaalivalinnat: messinki, alumiini ja ruostumaton teräs
Materiaalin valinta edistää työstettävyyttä, yksikkökustannuksia ja pitkän aikavälin suorituskykyä yhtä paljon. Kolme metallia peittää suurimman osan tarkkuus-CNC-työstöosista:
- Messinki työstää nopeasti, pitää mitat minimaalisella työkalujen kulumisella ja kestää korroosiota, minkä vuoksi se on oletusarvoinen venttiilirungoille, liittimille, liittimille ja sähköä johtaville komponenteille.
- Alumiinissa yhdistyy pieni paino, korroosionkestävyys ja lämmönjohtavuus, joten se hallitsee nestejäähdytyskomponentteja, sähkötyökalujen sisäosia ja optisia rakenteita; sen hyvin leikkaaminen vaatii huomiota lämpöön ja työkalun geometriaan vääristymien välttämiseksi.
- Ruostumaton teräs tuo lujuutta ja korroosionkestävyyttä hitaamman leikkaamisen ja suuremman työkalun kulutuksen kustannuksella – valinta, jossa osat kohtaavat paineen, pesun tai jatkuvan kulumisen.
Kompromissi, joka on ymmärrettävä ennen tilaamista: mitä helpompi materiaali on koneistettava, sitä nopeampi ja halvempi erä, mutta vain silloin, kun sen mekaaniset rajat sallivat. Määritä seos ensin toiminnalle ja toiseksi työstettävyydelle; että tilaaminen estää klassisen hankintavirheen paperilla taloudelliselta näyttävää laatua, kunnes romumäärät nousevat. Opastamme materiaalin valinta ja toleranssipäätökset autojen tarkkuusosille näyttää kuinka nämä kaksi vaihtoehtoa toimivat vuorovaikutuksessa käytännössä.
Missä tiukka suvaitsevaisuus maksaa itsensä takaisin
Suvaitsevaisuusbudjetit ansaitsevat rahansa siellä, missä epäonnistuminen on kallista. Neljä pystysuoraa kuvaa asiaa.
Autojen komponentit
Ajoneuvojen osat elävät tärinän, lämpötilan vaihtelun ja miljoonan syklin käytön kanssa. Iskunvaimentimen holkki tarvitsee porauksen geometrian, joka pitää vaimennuskäyttäytymisen johdonmukaisena; käyttö- ja moottorin akselit tarvitsevat tappien samankeskisyyden toimiakseen hiljaa nopeudella; sähkömagneettisten anturin osat tarvitsevat toistettavan geometrian stabiilien signaalien saamiseksi. Kussakin tapauksessa piirustuksen tiukin mitta on olemassa järjestelmätason toiminnon suojaamiseksi.
 CNC-tarkkuuskoneistetut autonosat Nämä CNC-koneistetut autonosat, kuten kohdistustapit, säätöpultit, venttiilirullat ja ura-akselit, säilyttävät tiukat poraus- ja tappitoleranssit, jotka pitävät vaimennusta, akselin juoksua ja anturisignaalit vakaina tärinän ja miljoonan käyttöjakson aikana. Näytä tuote →
Nestejäähdytysjärjestelmät
Jäähdytyslenkit onnistuvat tai vuotavat tiivistämällä. Nesteliittimet, putkiliittimet ja suutinkokoonpanot tarvitsevat sileät tiivistepinnat, tarkat kierteet ja tasaisen virtausgeometrian, jotta jokainen toimitettu yksikkö tuottaa saman lämpötehon työpaineessa.
 CNC-tarkkuuskoneistetut nestejäähdytysosat Tämä nestejäähdytyskomponenttien valikoima kattaa venttiiliytimet, suuttimet, venttiiliholkit ja nesteliittimet, jotka on koneistettu sileillä tiivistepinnoilla ja tarkoilla kierteillä, mikä auttaa jäähdytyssilmukat säilyttämään tasaisen lämpötehon ja pysymään vuotoina työpaineessa. Näytä tuote →
Sähkötyökalut
Sähkötyökalujen sisällä olevat käyttökomponentit absorboivat iskukuormitusta ja lämpöä joka kerta, kun liipaisinta painetaan. Toleranssin ulkopuolelle ajautuvat vaihteiston akselit ja vaihteiston osat muuttuvat suoraan meluksi, lyhentyneeksi käyttöiän ja takuuvaatimuksiksi.
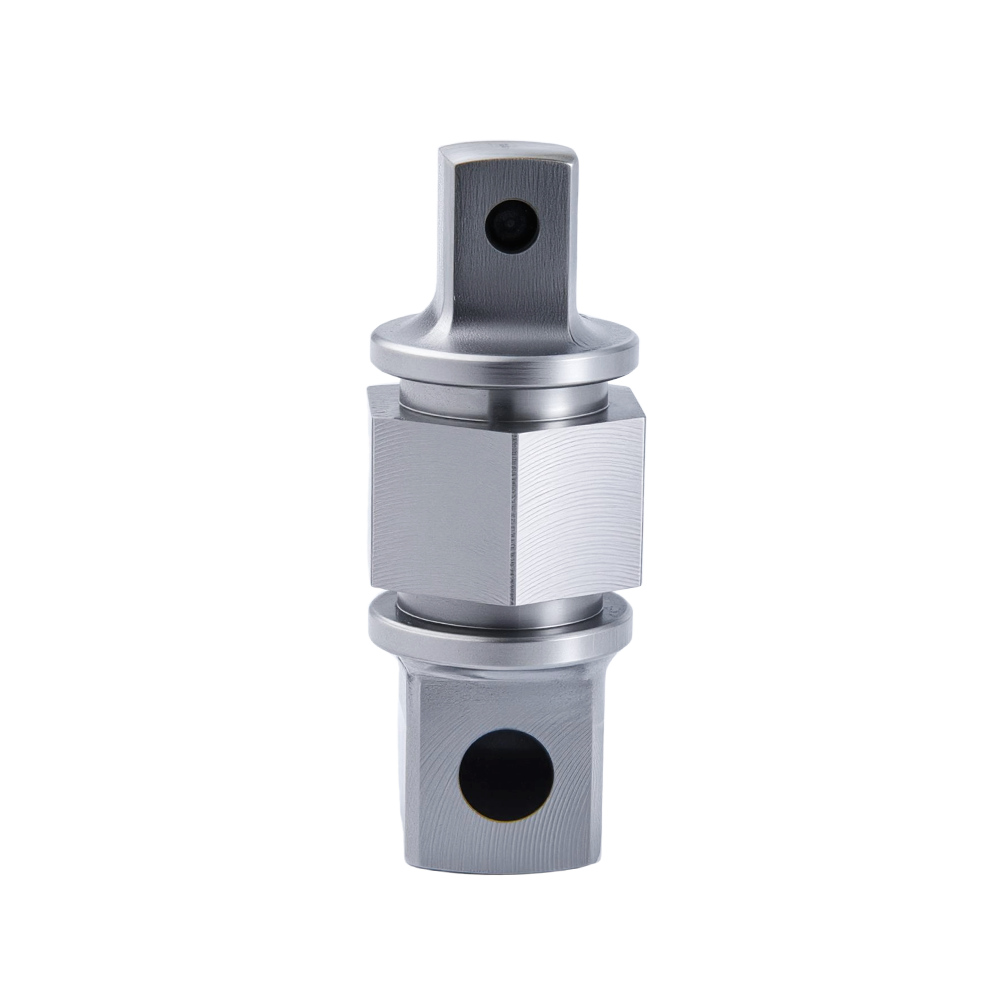 CNC-tarkkuuskoneistetut sähkötyökalujen osat Koneistetut voimansiirron komponentit, planeettapyörän akselit, pienet moduulivaihteet ja moottorin akselit, jotka on suunniteltu vaimentamaan sähkötyökalujen sisäistä iskukuormitusta ja lämpöä, jolloin toleranssin ulkopuolisista käyttöosista tulee nopeasti melua, käyttöikä lyhenee ja takuuvaatimuksia. Näytä tuote →
Optiset instrumentit ja yleiskoneet
Optiset työt ovat sarjan hienoimmassa päässä: koneistetut välilevyt, joiden paksuus on mitattu mikroneina, ja instrumenttikomponentit, joissa muutama sadasosa millimetriä muuttaa suuntausta. Niiden ympärillä sijaitsevat yleiset koneen osat, joita monet tehtaat pitävät itsestäänselvyytenä – laakerirenkaat, paikannustapit, ajoituspyörät, nupit – jotka kaikki riippuvat erän konsistenssista, joten loppupään kokoonpano suoritetaan ilman lajittelua ja uudelleenkäsittelyä.
Tarkkuuskoneistuksen toimittajan arviointi ennen sitoutumista
Tarjoukset kertovat, mitä toimittaja lupaa; tarjouksen takana oleva prosessi kertoo, mitä he voivat tarjota. Neljä shekkiä leikkaa myyntikielen läpi:
- Yhdistä varusteet geometriaan. Halkaisijaltaan pienet ja ohuet osat vaativat sveitsiläistä sorvausta; jyrsityt osat tarvitsevat työstökeskuksia; laakerin istukat ja puolan sovitukset vaativat hiontaa. Viimeistelyvaiheen ulkoistava toimittaja ei hallitse toleranssia eikä toimituspäivää.
- Kysy miten osa mitataan. Tuoduilla metrologisilla laitteilla on vähemmän merkitystä kuin sillä, antaako toimittaja ensimmäisen tuotteen ja erän tarkastusraportit piirustuksesi kriittisten mittojen perusteella.
- Varmista, että prosessiketju on saman katon alla – sorvaus, jyrsintä, hionta ja puhdistus – koska jokainen kanavanvaihto lisää toleranssiriskiä ja läpimenoaikaa.
- Keskustele äänenvoimakkuudesta rehellisesti. Prototyyppiin sopivat prosessivalinnat sopivat harvoin 50 000 kappaleen ajoon, ja pätevä OEM-koneistuskumppani ehdottaa piirustuksia, jotka vähentävät kustannuksia koskematta toimintoon.
Kokemus näkyy juuri näissä keskusteluissa. Xierge Precision Machinery, jonka kotipaikka on Yuyaossa, Zhejiangissa, on valmistanut tarkkuus- ja yleisiä laitteistokomponentteja vuodesta 1990 lähtien ja käyttää Star Swiss -tyyppisiä CNC-sorveja, työstökeskuksia ja hiomalaitteita Japanista ja Saksasta tuotujen tarkastuslaitteiden kanssa. Tämä laiteprofiili rakennettiin yllä kuvattujen osaperheiden ympärille ja palvelee auto-, nestejäähdytys-, sähkötyökalu-, optiikka-, kodinkone- ja yleiskoneasiakkaita koti- ja vientimarkkinoilla.
Käytännön poiminta: määritä piirustuksen kriittiset mitat, yhdistä ne realistiseen prosessiketjuun ja valitse kumppani, joka voi mitata, pitää ja toistaa mittoja äänenvoimakkuudella. Lähetä piirustus tiukimmat toleranssit korostettuina; pätevä koneistustoimittaja tulee takaisin valmistettavuuslausunnon, ehdotetun prosessireitin ja tarjouksen kanssa, joka perustuu pikemminkin todellisuuteen kuin optimismiin. Tämä varhainen keskustelu on edelleen edullinen laadunvalvontamuoto.
-
CNC-tarkkuuskoneistetut sähkötyökalujen osat | Sveitsin sorvaus ja OEM-muokattu
Kun sähkötyökalun rakenne siirtyy prototyypistä tuotantoon, tyypillisesti ongelmia aiheuttavat pienet pyörivät ja kotelon osat: moottorin akselit, voimansiirtoakselit, ura-akselit, venttiiliholk...
-
CNC-tarkkuuskoneistetut autonosat: materiaalit, toleranssit ja sovellukset
Jokainen varma aloitus talviaamuna, jokainen hiljainen tieosuus, jokainen sujuva jarrutus riippuu sadoista pienistä metalliosista, jotka tekevät työnsä valittamatta. Se on maailma, jossa olemme ...
-
Kuinka CNC-tarkkuuskoneistus parantaa jäähdytysnesteen virtauksen tehokkuutta nestejäähdytysjärjestelmissä?
Koska tekoälyn työmäärät nostavat palvelintelineen tiheyden ja sirukohtaisen tehohäviön tasolle, jota perinteinen ilmajäähdytys ei pysty hallitsemaan, CNC-tarkkuuskoneistetut nestejää...
-
CNC-tarkkuuskoneistetut nestejäähdytysosat: Toleranssit, materiaalit, tiivistys
Vesilohko voi läpäistä jokaisen mittaraportin ja silti tippua testipenkille, koska sen O-renkaan ura irtosi koneesta muutaman sadasosan millimetrin yli. Tällaisissa tilanteissa nestejäähdytyslai...
-
CNC-tarkkuuskoneistetut autonosat: materiaalit, toleranssit ja oikean valmistajan valinta
CNC-tarkkuuskoneistetut autonosat ovat komponentteja, jotka on valmistettu tietokoneohjatuilla vähennettävillä valmistusprosesseilla - sorvaus, jyrsintä, poraus, hionta ja moniakselinen työst...
-
Kuinka korkean tarkkuuden CNC-koneistetut nestejäähdytysosat ratkaisevat tekoälyn laskentatehon skaalauksen kriittiset lämpöhaasteet?
Tekoälyn työkuormien nopea kasvu on asettanut ennennäkemättömät lämpövaatimukset laskentalaitteistolle, mikä on johtanut vastaavan kehityksen tarkkuussuunnittelussa, jota tarvitaan lämmön tehokk...

- Tuotteet
- CNC-tarkkuuskoneistetut autonosat
- CNC-tarkkuuskoneistetut nestejäähdytysosat
- CNC-tarkkuuskoneistetut sähkötyökalujen osat
- CNC-tarkkuuskoneistetut optiset komponentit
- Mukauta
- Sveitsin Turning
- Koneistuskeskus
- CNC-jyrsintä ja sorvaus
- Keskitön hiomakone
- Sylinterimäinen hiomakone
- Ota yhteyttä
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Osoite: No. 6 Shiji 1st Road, Mazhu Doumen Development Zone, Yuyao City, Zhejiangin maakunta, Kiina

-

