


CNC-tarkkuuskoneistetut sähkötyökalujen osat | Sveitsin sorvaus ja OEM-muokattu
Kun sähkötyökalun rakenne siirtyy prototyypistä tuotantoon, tyypillisesti ongelmia aiheuttavat pienet pyörivät ja kotelon osat: moottorin akselit, voimansiirtoakselit, ura-akselit, venttiiliholkit ja kotelot, joiden on säilytettävä tiukka toleranssi pitkällä aikavälillä. Hankintakysymys ei ole se, voiko toimittaja koneistaa yhden näytteen, vaan se, pystyykö sama CNC-kone, materiaali ja hiontaprosessi toimittamaan samat mitat 5000. kappaleeseen. Tässä on CNC-tarkkuuskoneistetuilla sähkötyökalujen osilla merkitystä, ja siksi olemme rakentaneet tuotantolinjamme sveitsiläisen pitkittäissorvauksen, CNC-jyrsinnän, keskittömän hionon ja lieriömäisen hionan ympärille maahantuotujen tarkastuslaitteiden tukemana.
Mitä tarkkuus tarkoittaa sähkötyökalujen osissa
Sähkötyökalujen osien tarkkuus ei ole abstrakti luku. Se on ero akselin, joka käy tasaisesti 20 000 kierrosta minuutissa, ja akselin välillä, joka aiheuttaa tärinää, laakerien kulumista tai lyhyemmän työkalun käyttöiän. Näiden osien käytännön toleranssit sisältävät usein ±0,005 mm:n halkaisijat, muutaman mikronin pyöreyden ja pinnan karheuden Ra-arvot välillä 0,2-0,8 µm. Sama pätee maatapin ja jyrsityn piirteen väliseen samankeskisyyteen.
Jokaisella sähkötyökalun osalla on tietty koneistusvaatimus. Ohut akseli, jolla on korkea pituus-halkaisijasuhde, on parasta tehdä Sveitsin tyyppisellä sorvilla, koska ohjausholkki tukee materiaalia lähellä leikkauskohtaa ja vähentää taipumaa. Kotelo tai venttiiliholkki, jossa on poikkiporatut reiät ja tasaiset pinnat, tarvitsee koneistuskeskuksen tai sorvauskeskuksen käyttötyökaluilla. Laakerin istukka, kuten laakerirengas tai ura-akselin halkaisija, tarvitsee yleensä keskeltä tai sylinterimäistä hiontaa kääntämisen jälkeen lopullisen halkaisijan, pyöreyden ja pinnan viimeistelyn saavuttamiseksi.
Vaikeimpia kiinnityksiä ovat usein siirtymät porattujen reikien, jyrsittyjen tasojen ja maan halkaisijoiden välillä. Osa, joka on sorvattu yhdessä ja jyrsitty toisessa, voi ajautua paikalleen. Suunnittelemalla toiminnot selkeän datapisteen ympärille pidämme suhteet vakaina.
Materiaalit, jotka muuttavat koneistussuunnitelmaa
Materiaali muuttaa myös strategiaa. Ruostumaton teräs ja laakeriteräs ovat yleisiä akseleissa ja holkeissa, kun taas alumiinia ja messinkiä esiintyy koteloissa ja sähköosissa. Jokaisella materiaalilla on erilaiset lastukäyttäytymiset, leikkausnopeudet ja lämpökäsittelyvaatimukset, joten luotettavan toimittajan on säädettävä syöttöjä, nopeuksia ja työkaluja vastaavasti.
Valmistamamme sähkötyökalujen osat
Vakiovalikoimaamme kuuluu monia sähkötyökalujen ja niiden käyttökokoonpanojen sisällä olevia osia. Alla olevat osat ovat tyypillisiä esimerkkejä, ja voimme myös koneistaa räätälöityjä piirustuksia, jotka eivät mahdu kiinteään luetteloon.
- CNC-moottorien akselit ja voimansiirtoakselit
- Nopeat akselit, ohuet akselit ja kiila-akselit
- Planeettapyörän akselit ja tarkkuusvaihteiden akselit
- Venttiiliholkit, solenoidiventtiilien holkit ja pohjakotelon osat
- Männät, työntötangot, kohdistustapit ja ajoituspyörät
Sekä prototyypeissä että tuotantosarjoissa voimme työskennellä tankovarastosta tai esitaotuista aihioista riippuen osakoosta ja tarvittavasta syöttönopeudesta. Jos haluat laajemman kuvan tälle alalle valmistamistamme osista, katso CNC-sähkötyökalukomponentit -sivumme. Jos tarvitset osan, jota ei ole luettelossa, meidän CNC-tarkkuuskoneistetut sähkötyökalujen osat linja on oikea lähtökohta, koska se yhdistää kokemuksen, prosessisuunnittelun ja tarkastukset saman katon alle.
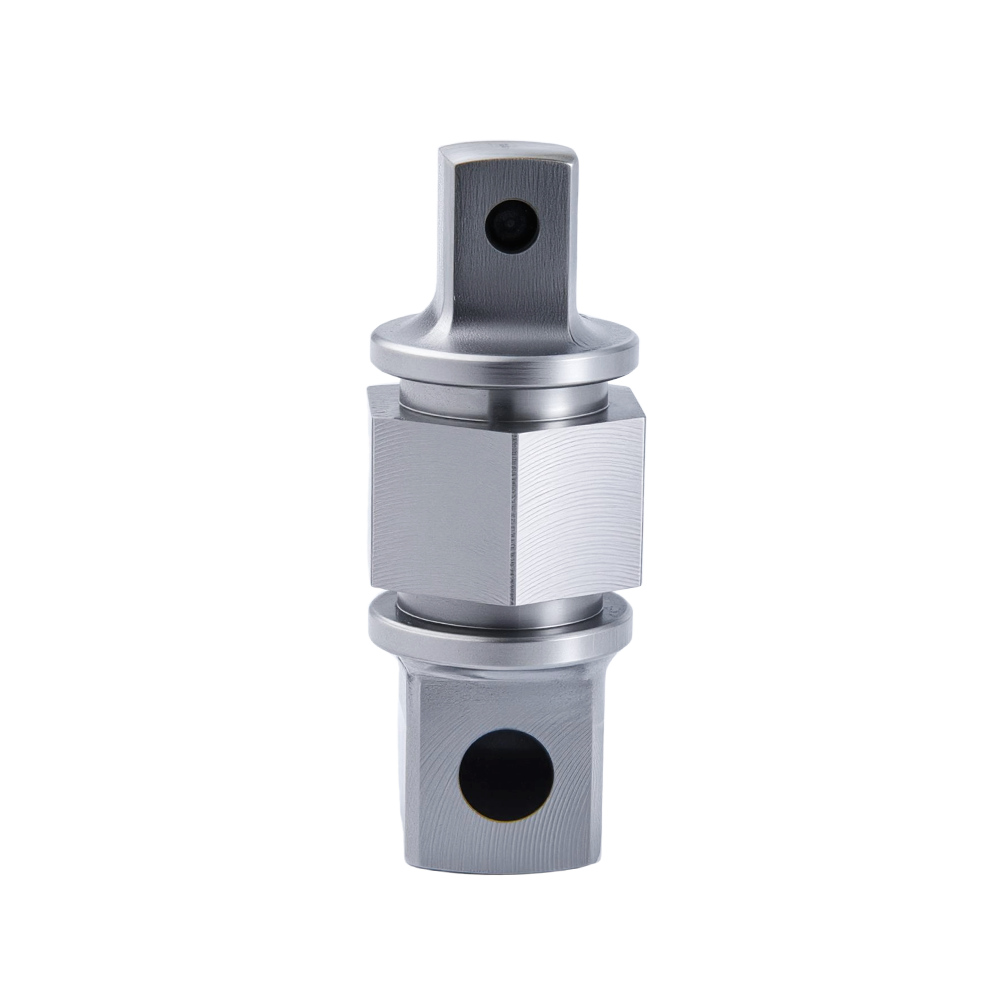 Tarkkuuskoneistetut CNC-koneistetut sähkötyökalukomponentit Tutustu CNC-tarkkuuskoneistettuihin osiin sähkötyökaluille, mukaan lukien voimansiirtokomponentit, hammaspyörän akselit, pienet moduulivaihteet ja moottorin akselit. Nämä komponentit varmistavat luotettavuuden vaativissa sovelluksissa prosessisuunnittelu- ja tarkastusosaamisemme tukemana. Näytä tuote →
Työstösarja luotettavien sähkötyökalujen osien takana
Toistettava tarkkuus tulee strukturoidusta prosessista, ei yhdestä koneesta. Käytämme tätä järjestystä useimpiin pyöriviin sähkötyökalun osiin:
| Toiminta | Tyypilliset varusteet | Mitä se ohjaa |
|---|---|---|
| Sveitsin tyyppinen sorvaus | Star CNC Sveitsin tyyppinen sorvi | Halkaisija, pituus ja suoruus pitkillä, hoikkailla varreilla |
| CNC-sorvaus/jyrsintä | CNC-sorvit ja koneistuskeskukset | Jyrsityt tasot, poikkireiät, urat ja toissijaiset kääntöominaisuudet |
| Keskitön tai sylinterimäinen hionta | Keskettömät ja sylinterimäiset hiomakoneet | Lopullinen O.D., pyöreys ja pinnan viimeistely laakeritapissa |
| Osan pesu | Teolliset pesurit | Poistaa lastut, öljyn ja jäähdytysnesteen ennen tarkastusta |
| Tarkastus | Tuodut mittausvälineet | Tarkistaa mitat, sijaintitoleranssit ja pinnan laadun |
Esimerkki: Maadoitettu moottorin akseli johdottomaan työkaluun
Tyypillisessä akkutyökalun moottorin akselissa asennus alkaa sveitsiläisellä sorvauksella. Tanko on tuettu lähelle leikkuureunaa, joten akseli voidaan työstää lopulliseen pituuteensa ilman taivutusta. Aihiota käännetään niin, että laakeritappiin jää 0,2 mm hiomamassaa. Lämpökäsittelyn jälkeen akseli siirtyy lieriömäiseen hiontaan, jolloin halkaisija on ±0,005 mm. Lopuksi osa tarkastetaan pintatesterillä ja halkaisijamittarilla. Tämä järjestys pitää materiaalin poiston hallinnassa ja säilyttää laakeripinnan mikrorakenteen.
Kaikkien näiden vaiheiden suorittaminen saman katon alla on tärkeää, koska se vähentää vaihtovirheitä ja antaa tuotantotiimille hallinnan koko valmistuspolussa. Jos akseli käännetään lähes lopulliseen halkaisijaan ja hiotaan sitten samassa laitoksessa, toleranssiketju jää lyhyeksi.
OEM-hankintoja sähkötyökalujen osille
CNC-tarkkuuskoneistettuja sähkötyökalun osia ostettaessa halvin hinta ei useinkaan ole pitkällä aikavälillä edullisempi vaihtoehto. Toimittaja, joka pystyy todistamaan prosessin hallinnan ja reagoimaan piirustuksen muutoksiin, säästää sinut uudelleentyöstämiseltä, kenttävirheiltä ja viivästyneiltä käynnistyksiltä.
Aloita täydellisellä piirustuspaketilla. Ilmoita materiaalin laatu, kovuus, vaaditut toleranssit ja pinnan viimeistely. Jos kriittinen ulottuvuus on säilytettävä lämpökäsittelyn jälkeen, määritä se ajoissa. Määritä sitten äänenvoimakkuus ja odotettu läpimenoaika. 50 kappaleen prototyyppisarja voi mennä Sveitsin tyyppiselle sorville, jossa on tankovarasto, kun taas 50 000 kappaleen tuotantoajo voi oikeuttaa räätälöityjen muototyökalujen tai hiomakiinnikkeiden käyttöön.
- Lähetä 2D/3D-piirustus toleranssihuomautuksineen ja pintakäsittelyarvoineen.
- Määritä materiaalin laatu, kovuus ja mahdolliset esi- tai jälkilämpökäsittelysäännöt.
- Ilmoita prototyypin määrä, tuotantomäärä ja vaadittu läpimenoaika.
- Pyydä ensimmäisen artikkelin tarkastusraportti ja tarvittavat materiaalitodistukset.
Kysy myös tarkastusraporteista. Valmistamme nämä osat piirustuksesi mukaan ja voimme tarjota mittaustuloksia kriittisille mitoille. Suunnittelua ja valmistusta varten annettavaa palautetta tai standardiosaa pidemmälle menevää tilaustyötä varten CNC-työstö OEM-sivullemme kertoo, kuinka käsittelemme asiakkaiden piirustuksia ja prosessisuunnittelua.
Tarvitsitpa sitten akselin kompaktiin pyörösahaan, holkin suurivääntöporaan tai kotelon teollisuustyökaluun, valmistusmenetelmän tulee sopia piirustukseen ja tuotantomäärään. Yhdessä oman sveitsiläisen sorvauksen, CNC-jyrsinnän ja hionnan kanssa voimme työstää sähkötyökalujen osia toleranssien toleransseilla, joita toistettava tuotanto vaatii.
-
CNC-tarkkuuskoneistetut autonosat: materiaalit, toleranssit ja sovellukset
Jokainen varma aloitus talviaamuna, jokainen hiljainen tieosuus, jokainen sujuva jarrutus riippuu sadoista pienistä metalliosista, jotka tekevät työnsä valittamatta. Se on maailma, jossa olemme ...
-
CNC-tarkkuuskoneistetut nestejäähdytysosat: Toleranssit, materiaalit, tiivistys
Vesilohko voi läpäistä jokaisen mittaraportin ja silti tippua testipenkille, koska sen O-renkaan ura irtosi koneesta muutaman sadasosan millimetrin yli. Tällaisissa tilanteissa nestejäähdytyslai...
-
CNC-tarkkuuskoneistetut autonosat: materiaalit, toleranssit ja oikean valmistajan valinta
CNC-tarkkuuskoneistetut autonosat ovat komponentteja, jotka on valmistettu tietokoneohjatuilla vähennettävillä valmistusprosesseilla - sorvaus, jyrsintä, poraus, hionta ja moniakselinen työst...
-
CNC-tarkkuuskoneistuksen rooli tehokkaiden sähkötyökalujen osien valmistuksessa
Mikä on CNC-tarkkuuskoneistus CNC-tarkkuustyöstö on tietokoneohjattu valmistusprosessi, joka poistaa materiaalia metalli- tai muoviaihioista leikkaustyökaluilla ja tuottaa osia, joilla on ...
-
CNC-työstömateriaalin valintaopas: Vastaa tuotantovaatimukset ja varmista tuotteen laatu
CNC-työstettyjen tuotteiden laatu määräytyy pohjimmiltaan oikean materiaalin valinnan ja yhteensovituksen avulla. Eri materiaalien työstettävyyden ja mekaanisten ominaisuuksien erot vaikuttavat suo...
-
CNC-koneistuksen tuotannon päivitys ja tuoteinnovaatio älykkään kehitystrendin alla
Älykkäiden valmistusteknologioiden nopean kehityksen vauhdittamana CNC-työstö on kehittymässä digitaalisesta ohjauksesta älykkääksi ohjaukseksi, mikä ajaa tuotantotilan päivitystä ja helpottaa läpi...

- Tuotteet
- CNC-tarkkuuskoneistetut autonosat
- CNC-tarkkuuskoneistetut nestejäähdytysosat
- CNC-tarkkuuskoneistetut sähkötyökalujen osat
- CNC-tarkkuuskoneistetut optiset komponentit
- Mukauta
- Sveitsin Turning
- Koneistuskeskus
- CNC-jyrsintä ja sorvaus
- Keskitön hiomakone
- Sylinterimäinen hiomakone
- Ota yhteyttä
-
-
TEL: +86-0574-62480516

-
E-mail: [email protected]

-
Phone: +86-13175199595

-
Address: Osoite: No. 6 Shiji 1st Road, Mazhu Doumen Development Zone, Yuyao City, Zhejiangin maakunta, Kiina

-

